Лепесток аккумулятора и соединение жгута 50 мм² — и то и другое называют «ультразвуковой сваркой металлов». Это не одна и та же работа, и машины здесь не взаимозаменяемы.
Примерно дважды в месяц нам задают один и тот же вопрос: у человека есть машина для сварки жгутов, и он хочет варить ею лепестки аккумуляторов. Или наоборот. Обычно машину удаётся «зажечь». Проблемы начинаются со шва, который из неё выходит.
Эти два процесса различаются тем, во что упирается инструмент, сколько энергии нужно подать в эту площадь и как выглядит хороший шов после сварки. Разберитесь с этими тремя пунктами — и выбор перестанет быть вопросом вкуса.
Разница в форме соединения, а не в размере машины
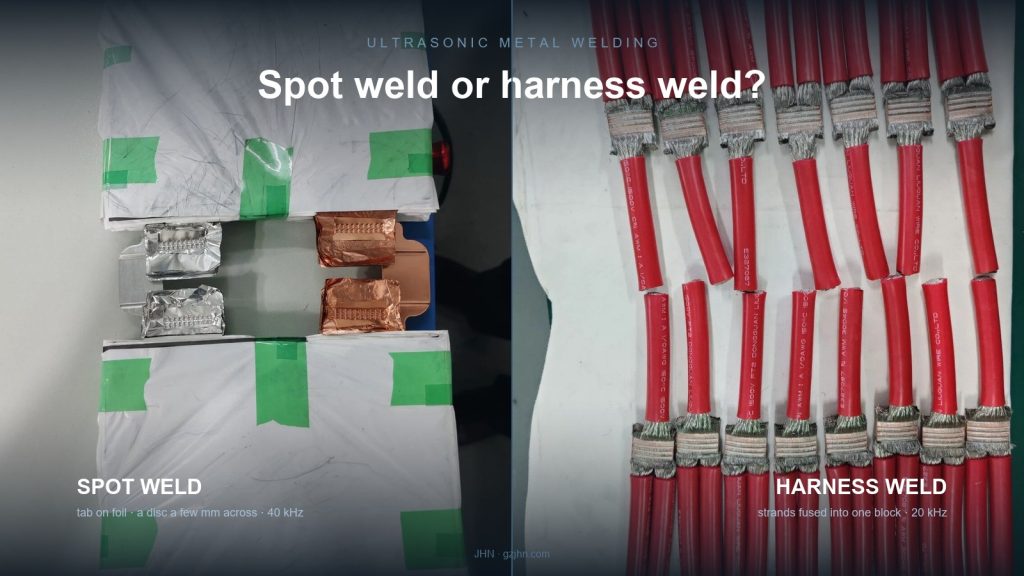
Точечная сварка соединяет две поверхности, лежащие друг на друге. Инструмент опускается в одну точку, энергия сосредотачивается там, и соединение образуется в виде диска диаметром несколько миллиметров. Типичный случай — никелевая лента на медной фольге или отогнутый лепесток клеммы.
Сварка жгута соединяет торец пучка. Жилы собираются, инструмент прижимает весь торец к наковальне, и после сварки сечение пучка становится цельным куском металла. Здесь нет никакой «точки» — весь торец превращается в одно целое.
Эта разница определяет всё остальное:
| Точечная сварка | Сварка жгута / клеммы | |
|---|---|---|
| Площадь контакта | точка, несколько мм | весь торец пучка |
| Что видно после сварки | неглубокий круглый отпечаток | жилы сплавлены в один блок, часто заметно сплющены |
| Типичный пакет | тонкая фольга на фольге, лепесток на шине | десятки жил или провод в клемме |
| Обычная частота | чаще 40 кГц | чаще 20 кГц |
| Класс машины | 1,5 – 2 кВт | 3 – 12 кВт |
| Отказ при неверном выборе | прожог, пробой фольги | ложный шов: снаружи держится, внутри не сварено |
Две строки в этой таблице объясняют большую часть разочарований. Точечная сварка идёт на более высокой частоте, потому что тонкая фольга не выдерживает большого хода на 20 кГц — её рвёт. Сварка жгутов идёт на большей мощности, потому что энергию нужно провести через гораздо больший объём меди.
Точечная сварка: когда она уместна
Точечная сварка правильна, когда соединение — это нахлёст двух тонких деталей, а зона термического влияния должна оставаться маленькой.
Типичные случаи:
- Лепестки аккумуляторов. Никелевая лента к медной фольге, лепесток к шине, пакеты положительных и отрицательных электродов. Фольга часто 6–20 мкм; ход 40 кГц с малой амплитудой сваривает её, не пробивая.
- Лепестки клемм и небольшие наконечники. Отогнутая клемма на конце небольшого провода, где шов — локальная точка, а не всё сечение.
- Выводы датчиков и тонкий провод. Всё, где металл вокруг шва не выдержит сжатия полного сечения.
В нашей линейке это семейство 40 кГц: JHN-4015 (1,5 кВт) и JHN-4016-A (1,6 кВт), плюс машины для лепестков аккумуляторов с полной и полуволновой схемой (JHN-4008, JHN-3570) — для пакетов, которым нужна определённая полярность электрода.
Предел здесь — толщина, и предел жёсткий. Как только вы варите массивную медь толще примерно 1 мм, машина на 1,5 кВт исчерпывает энергию раньше, чем ход, — вы получаете отпечаток, а не шов.
Сварка жгутов: когда она уместна
Сварка жгута правильна, когда задача — превратить множество жил в один проводник, заменив опрессовку или пайку.
Типичные случаи:
- Соединения в разрыв. Два или несколько проводов соединяются посередине. Альтернатива — соединительная гильза, а её цена — сопротивление, масса и путь для коррозии.
- Провод в клемме. Конец провода вваривается в гильзу клеммы вместо опрессовки. Обычно там, где вибрация или термоциклирование убивают опрессовку.
- Большие сечения. 20, 50, 70 мм². На этом уровне ультразвук выигрывает у опрессовки и по сопротивлению, и по усилию на отрыв.
Класс машины охватывает порядок величины, потому что сечение — тоже. Наш диапазон идёт от JHN-2030 (3 кВт, 0,5–20 мм²) через JHN-2060 (6 кВт) до JHN-2012G (12 кВт) и JHN-2080 (8 кВт). Работа с клеммами — в том же семействе: JHN-2056 держит до 50 мм², JHN-2080-T и JHN-2012G-A закрывают более тяжёлые клеммные швы.
Обратите внимание, чего числа мощности не говорят: 12 кВт не значит «лучше», чем 3 кВт. У неё больше трансформатор и больше инструмент, что позволяет подать энергию на большую площадь. Поставьте инструмент 12 кВт на провод 1 мм² — и вы уничтожите его быстрее, чем машина на 3 кВт.
Таблица выбора
Пройдите по этому списку, прежде чем открывать каталог.
| Соединение | Материал | Сечение / толщина | Чем варить | На что смотреть |
|---|---|---|---|---|
| Лепесток к фольге | Ni–Cu, Cu–Al | фольга 6–20 мкм | точечная, 40 кГц, 1,5–2 кВт | слишком большая амплитуда пробивает фольгу |
| Лепесток к шине | Cu–Cu, Al–Al | лепесток 0,2–0,5 мм | точечная, 20–40 кГц | плоскостность наковальни; износ виден как серповидный отпечаток |
| Соединение провод–провод | Cu–Cu | 0,5–20 мм² | жгут, 3–6 кВт | разброс жил до сварки; неприжатые жилы не сварятся никогда |
| Провод в клемме | Cu–Cu, Cu–Al | 10–50 мм² | клемма, 6–12 кВт | толщина стенки клеммы против площади инструмента |
| Шина / пакет фольги | Cu, Al | пакет от 20 слоёв | жгут или полноволновая машина | число слоёв задаёт энергию, линейно экстраполировать нельзя |
| Медь к алюминию | Cu–Al | любое | любая, но с контролем процесса | рост интерметаллидов — см. данные по амплитуде ниже |
Последняя строка заслуживает отдельного предупреждения. Cu–Al — это не «та же работа с другим металлом». Окно, в котором получается соединение без избыточного роста интерметаллидов, узкое, и его нужно искать под каждое сечение. Измеренное окно для соединений 70 мм² Cu–Al мы опубликовали отдельно: таблица токов бесполезна для того, у кого другой пакет.
Три несоответствия, которые мы видим постоянно
1. Машина для жгутов на лепестках аккумулятора. Энергии хватает, поэтому она срабатывает. Фольга под инструментом пробивается, а не сваривается, и брак проявляется только на электрическом тесте в конце линии. Решение — не настройка, а другой класс машины.
2. Точечная машина на 50 мм². Здесь хуже, потому что это выглядит как успех. Внешние жилы сплавляются, шов на ощупь твёрдый, испытание на отрыв может пройти. Разрежьте — и в середине останутся несваренные жилы. Усилие держал только внешний слой.
Если вы не можете резать образцы, именно этот отказ дойдёт до вашего заказчика.
3. Покупка по мощности, а не по инструменту. Геометрия инструмента и наковальни определяет, как сила и энергия приходят в шов. Машина 6 кВт с неверной площадью инструмента проиграет машине 3 кВт с верной. Спрашивайте площадь торца инструмента раньше, чем мощность.
Мощность — это диапазон, а не число
Каждый ультразвуковой шов лежит в окне, ограниченном тремя параметрами: амплитудой, давлением и временем сварки. Выйдите за пределы в любую сторону — и шов деградирует: с одной стороны холодная сварка, с другой — пережог и трещины.
Именно поэтому два завода с «одной и той же» машиной 6 кВт получают разный результат на одном проводе. Машина одна, а окно, в которое они попали, разное.
При пусконаладке мы записываем амплитуду на торце инструмента, резонансную частоту и импеданс новой оснастки и внешний вид неизношенного торца. Эти числа существуют только в первый день. Полгода спустя любое сравнение без них — догадка.
Как отличить хороший шов от плохого
Метод контроля должен соответствовать процессу, потому что отказывают они по-разному.
Визуально. Точечная сварка оставляет неглубокий круглый отпечаток примерно по форме инструмента, фольга под ним цела. Если вокруг отпечатка видно кольцо пробитой фольги — амплитуда была слишком высокой. Шов жгута выходит заметно сплющенным, посередине чуть шире, чем по краям. Если на поверхности ещё читаются отдельные жилы, значит, до центра сварка не дошла.
По шлифу. Разрежьте поперёк, отполируйте, посмотрите на границу. У настоящего шва на месте стыка нет линии — зёрна непрерывны. У ложного видна прямая чёткая граница, похожая на две чистые поверхности, прижатые друг к другу. Это единственный контроль, который ловит описанный выше отказ на 50 мм²; испытание на отрыв его не ловит.
Испытание на отрыв. Полезно, но читать нужно аккуратно. Значение выше собственной разрывной нагрузки провода говорит лишь о том, что шов не является слабым местом. Оно не говорит, что середина сварена: внешние жилы могут нести нагрузку сами. Для таких швов отрыв — это годен/не годен по числу, которое вы задали сами, а не доказательство качества сварки.
По сопротивлению. Самый чувствительный из четырёх и единственный, который ловит частично сваренный шов до отгрузки. Сравнивайте с эталонным образцом, а не с абсолютным порогом: абсолютное число плывёт от покрытия клеммы и состояния провода.
Что прислать для подбора
Четыре пункта, и мы ответим без выезда:
- Материал и толщина каждой детали соединения, включая покрытие.
- Сечение или состав пакета — для провода нужно число жил и диаметр каждой, а не только суммарные мм².
- Геометрия соединения — нахлёст, торец или гильза клеммы. Фотография шлифа приемлемого шва полезнее любого описания.
- Как вы будете контролировать — отрыв, шлиф, сопротивление. Это определяет, какой запас по окну вам нужен.
Частые вопросы
Может одна машина делать и то и другое?
Плохо. Можно купить источник, покрывающий оба диапазона энергии, но инструмент, наковальня и оснастка привязаны к соединению. Переход между лепестком аккумулятора и соединением 50 мм² означает замену инструмента и обычно оснастки.
40 кГц — это всегда для тонкой фольги?
В основном. Более высокая частота означает меньшую амплитуду при той же энергии, а это как раз то, что нужно тонкой фольге. Плата — оснастка изнашивается быстрее, и замена дороже.
Большая машина варит быстрее?
Она варит больше, но не обязательно быстрее. Такт определяется тем, как быстро можно подать энергию, не повредив шов, а это ограничено материалом, а не трансформатором.
Наша опрессовка проходит отрыв. Зачем менять?
Испытание на отрыв опрессовки измеряет опрессовку. Ультразвуковая сварка убирает границу раздела полностью: нет гильзы, нет оксидного слоя на границе, ниже сопротивление и нет щели для влаги. Важно это или нет — зависит от того, где живёт соединение.
Если не уверены, по какую сторону таблицы ваш случай, пришлите эти четыре пункта. Мы скажем, к какому классу он относится, — включая случаи, когда ответ «ни то ни другое, здесь нужен другой процесс».
По теме: Применения ультразвуковой сварки: авто, электромобили, медицина · Окно амплитуды для соединений 70 мм² Cu–Al · Как задать предел усилия на отрыв · 12 проверок перед приёмкой новой машины
Упомянутые машины: Точечные и клеммные машины · Машины для сварки жгутов · Машины для лепестков аккумуляторов